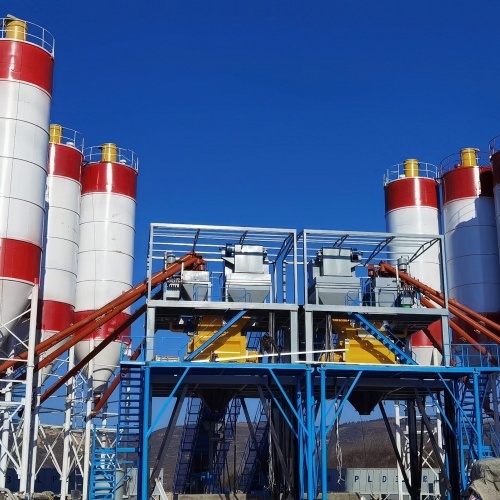
An HZS120 concrete mixing plant carries a theoretical rating of 120 m³/h. On a real job site, expect roughly 84–96 m³/h — about 70–80% of the nameplate figure. This article explains how that theoretical number is calculated, why actual output always falls short, the six factors that create the gap, and five strategies that narrow it. It is written for contractors and ready-mix operators comparing бетонные заводы before they request a quote.
HZS120 Concrete Mixing Plant: Key Capacity Numbers
- Theoretical capacity: 120 m³/h (60 batches of 2 m³ per hour at a 60-second cycle)
- Actual output: 84–96 m³/h in normal production — 70–80% of theoretical
- Best case: 90–100 m³/h in fully automatic, non-stop operation
- Cycle time: 60 s standard; 52 s with pre-feeding technology
- Biggest loss factor: transport vehicle turnaround — every 2-minute delay costs roughly 4 m³/h of output
HZS60 vs HZS120 vs HZS180: Capacity at a Glance
| Модель | Theoretical Capacity | Фактическая производительность | Daily Output (8–10 h) | Best Fit |
|---|---|---|---|---|
| Бетоносмесительная установка HZS60 | 60 m³/h | 40–50 m³/h | 400–500 m³ | Medium projects, ready-mix yards |
| HZS120 concrete mixing plant | 120 m³/h | 84–96 m³/h | 670–960 m³ | Medium-large projects |
| HZS180 concrete mixing plant | 180 м³/ч | 126–144 m³/h* | 1,000–1,400 m³* | Large projects, high-demand sites |
*HZS180 figures assume the same 70–80% efficiency factor measured on the HZS60 and HZS120. Before you size a plant, confirm the practical output for your mix designs and truck dispatch with the manufacturer.
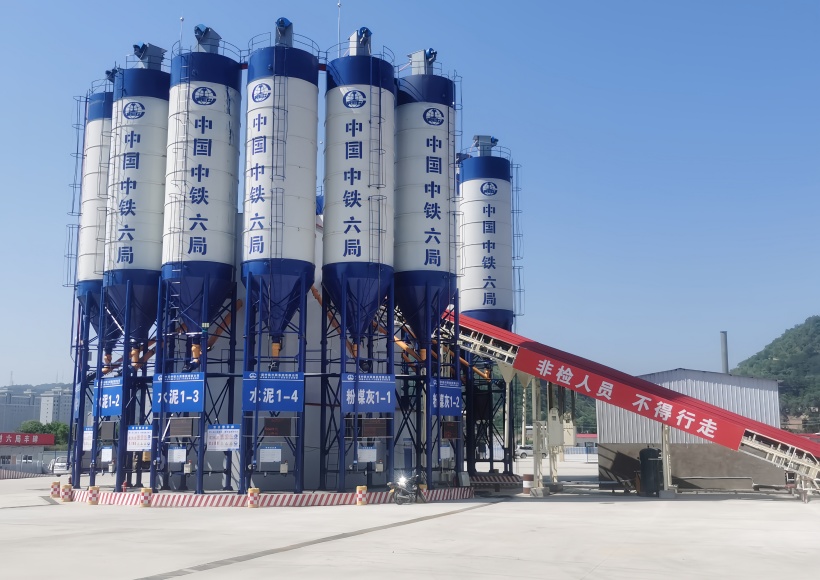
HZS120 Concrete Mixing Plant: Theoretical vs Actual Capacity
1. Модель расчета теоретической мощности
The “120” in the HZS120 model name refers to its theoretical maximum output of 120 m³/h. Here is the calculation basis we use when checking a plant’s capacity:
- Единовременная производительность: 2 м³ (стандартная конфигурация смесителя JS2000)
- Идеальный рабочий цикл: 60 секунд/цикл
- Циклы в час: 60 минут ÷ 1 минута/цикл = 60 циклов
- Теоретическая производительность: 60 циклов × 2 м³ = 120 м³/ч
2. Фактический выходной диапазон
In real production, output typically settles between 84 and 96 m³/h — 70% to 80% of the theoretical value. That gap is not a defect; it is the normal cost of transport intervals, manual operations and the occasional stoppage:
| Условия производства | Фактический выходной диапазон | Коэффициент использования эффективности |
| Оптимальные условия работы (полностью автоматически/без перерыва) | 90-100 м³/ч | 92% |
| Нормальное производство (включая транспортные интервалы) | 80-90 м³/ч | 80% |
| Ограниченные условия (трудности/недостатки при погрузке) | 60-70 м³/ч | 55% |
Six Factors That Limit HZS120 Concrete Mixing Plant Output
1. Координация планирования перевозок
- Лучшая практика: Время оборота автобетоносмесителя в течение 2 минут (производительность свыше 100 м³/ч)
- Общие узкие места:
- Несвоевременное планирование транспортных средств (каждая 2-минутная задержка приводит к сокращению производства на 4 м³)
- Нерациональная планировка зоны загрузки
2. Стабильность поставок сырья
- Высокое содержание влаги в песке и гравии приводит к заторам на транспорте
- Агломерация в цементном силосе влияет на непрерывную выгрузку материала
- Заедание винтового конвейера
3. Оптимизация цикла смешивания
- Стандартное время процесса (всего 60 секунд):
- Фаза подачи и смешивания: 30 секунд
- Время работы при разгрузке: 15 секунд
- Время подготовки к кормлению: 15 секунд
- Технологическое обновление: Технология предварительной подачи позволяет сократить время цикла до 52 секунд
4. Влияние свойств материала
- Различия в классах прочности: Время перемешивания бетона C30 на партию на 10-15 секунд меньше, чем C50.
- Повышенное содержание влаги в заполнителе: Это приводит к снижению эффективности дозирования 20%.
• Specialty concrete production: Fiber-reinforced concrete requires a longer mixing time (resulting in an approximately 25% reduction in production).
5. Обслуживание оборудования
- Общие последствия неудач:
- Износ вкладышей (снижение эффективности 10% при зазоре > 5 мм)
- Отказ датчика (вызывает ошибки дозирования, влияет на автоматизированное производство)
- Нарушение герметичности цилиндра (задержка выгрузки 3-5 секунд на партию).
6. Экологические и человеческие факторы
- Воздействие на климат: снижение производства на 30% при температуре ниже -10°C (требуется дополнительный предварительный подогрев заполнителя).
- Навыки работы: Производительность начинающих операторов на 15-20 м³/ч ниже, чем у опытных.
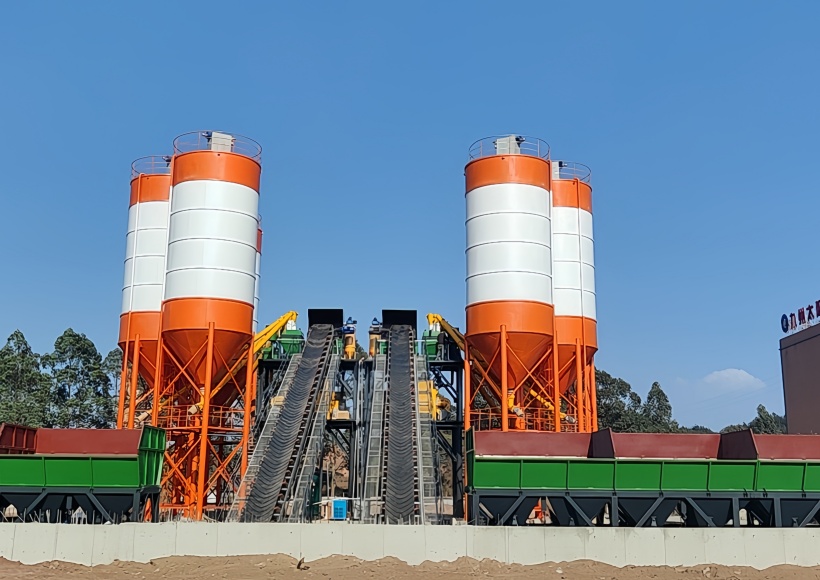
Five Practical Ways to Boost HZS120 Concrete Mixing Plant Capacity
1. Модернизация оборудования
• Use larger transport vehicles (reduces turnover frequency)
• Install a real-time aggregate moisture content monitoring system
• Improve moisture-proofing facilities (to prevent cement compaction)
2. Оптимизация управления производством
- Планирование работы транспортных средств: Поддерживать два автомобиля в готовности к погрузке (для обеспечения непрерывной погрузки)
- Система технического обслуживания: Ежедневно очищайте главный двигатель
- Обучение персонала: Стандартизированные операции могут повысить эффективность на 8%
3. Совершенствование процессов
- Внедрение процесса предварительного смешивания для сокращения времени смешивания
- Оптимизация сортировки заполнителей для повышения эффективности транспортировки
- Внедрение передовых систем учета и контроля
4. Интеллектуальные приложения для мониторинга
- Установите датчики для контроля оборудование рабочее состояние
- Внедрение системы сбора производственных данных в режиме реального времени
- Создайте механизм раннего предупреждения для заблаговременного обнаружения неисправностей
5. Регулярные оценки работы
• Conduct monthly production capacity analysis
- Ежеквартальное тестирование производительности оборудования
- Ежегодное планирование капитального ремонта и модернизации
Common Problems and Fixes for the HZS120 Concrete Mixing Plant
1. Причины расхождений между фактическим и теоретическим объемом производства
Теоретическая производительность - это предельное значение, рассчитанное в условиях нулевого времени ожидания, полной автоматизации и идеального соотношения компонентов. На фактическую производительность неизбежно влияют такие факторы, как интервалы транспортировки, ручное управление и устранение неполадок.
2. Руководство по выбору оборудования
- Бетонный завод HZS120 Применимый сценарий: Средние проекты с ежедневной потребностью в производстве менее 800 м³
• Бетонный завод HZS180 Applicable Scenario: Large-scale projects with daily production demand greater than 1000 m³
3. Критерии оценки производства
- Индекс квалификации: Постоянное поддержание производительности 80 м³/ч или выше (включая нормальные потери)
- Процесс поиска и устранения неисправностей:
① Проверьте, не превышает ли время цикла 60 секунд.
② Убедитесь, что время ожидания транспортных средств составляет менее 5 минут
③ Проверьте непрерывность совокупного предложения
④ Проверка точности системы учета
HZS120 Concrete Mixing Plant FAQ
What is the actual capacity of an HZS120 concrete mixing plant?
In normal production, an HZS120 concrete mixing plant delivers about 84–96 m³/h, roughly 70–80% of its 120 m³/h theoretical rating. Under optimal conditions it can reach 90–100 m³/h.
Why does actual output fall below theoretical capacity?
Theoretical capacity assumes zero waiting time, full automation and ideal mix ratios. In practice, transport vehicle turnaround, material supply interruptions, operator skill, maintenance condition and weather all reduce output.
How can I increase the output of an HZS120 concrete mixing plant?
Shorten the mixing cycle with pre-feeding technology (from 60 to 52 seconds), keep two trucks waiting at the loading point, monitor aggregate moisture, schedule preventive maintenance, and run monthly production capacity analyses.
HZS120 Concrete Mixing Plant: Final Verdict
The realistic working range for an HZS120 concrete mixing plant in good condition is 80–100 m³/h. Equipment configuration, production management, maintenance and intelligent monitoring each pull output in a different direction; improve all four and the gap between rated and actual capacity narrows noticeably. Set up a monthly capacity check and a quarterly production review, and treat every drop below 80 m³/h as a fault to investigate, not a number to accept.
One last note from our workshop: never size a plant from the nameplate alone. The HZS120 is a strong fit for medium-sized projects with daily demand under 800 m³, but the same machine under-delivers on a site with poor truck flow. Машины Tongxin offers free on-site surveys and production plan design; our engineers help you match the конфигурация to the job so you get the output you are paying for. Contact our technical team for a personalized solution.